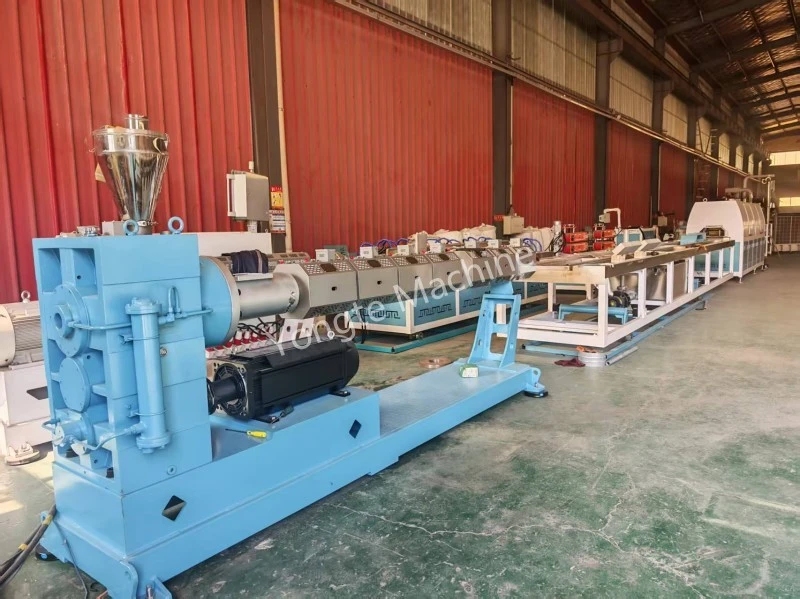
Cum se rezolvă problema de dezaliniere a benzilor de ușă WPC?
Motive și remedii pentru alinierea greșită a benzilor de ușă WPC (deformare, asimetrie, variație de grosime, torsiune)
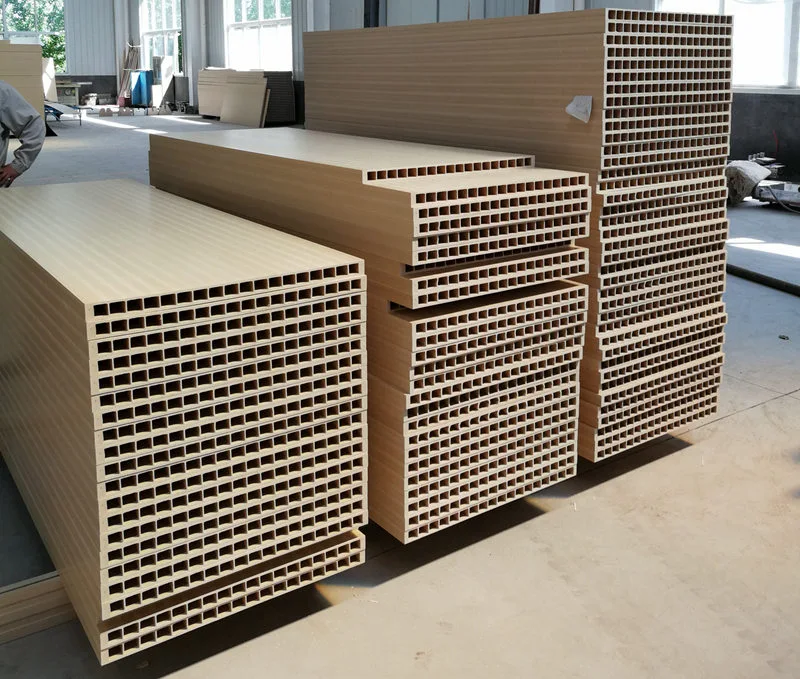
Ușile WPC sunt produse prin compoziție PVC și pulbere de lemn, având de obicei o structură goală formată într-o singură etapă de extrudare. Mai multe nervuri de armare sunt de obicei instalate în interiorul cavității goale pentru a crește rezistența generală a profilului. Deformarea acestor nervuri nu numai că afectează planeitatea suprafeței, ci și slăbește suportul structural, împiedicând inserarea corectă a căptușelilor de oțel în timpul asamblarii ulterioare a panourilor ușii, influențând astfel direct calitatea ușii finite și performanța instalării. Bazându-se pe o experiență vastă de producție, inginerii Yongte au identificat cauzele comune ale distorsiunii nervurilor în timpul extrudării ușii WPC și au dezvoltat soluții practice. Acestea permit tehnicienilor să diagnosticheze rapid problemele, să ajusteze parametrii și setările echipamentelor, să scadă ratele de defecte și să asigure o calitate constantă a profilului. Următoarea secțiune detaliază sistematic manifestările și remediile specifice fiecărei cauze, prioritizate după importanță.
Deformarea benzilor de armare a ușilor WPC implică în mod obișnuit nervurile interne, cu semne comune, inclusiv deplasări laterale sau deformare în formă de S, grosime inconsecventă (variind între secțiunile mai groase și mai subțiri), răsucirea generală și, în cazuri severe, detașarea de peretele exterior, dezalinierea cavității sau deformarea post-cooling la rebound.
Mecanism de bază: extrudare neuniformă din capul mașinii → rezistență la formare asimetrică → contracție neuniformă la răcire → distribuție oblică a forței de tracțiune.
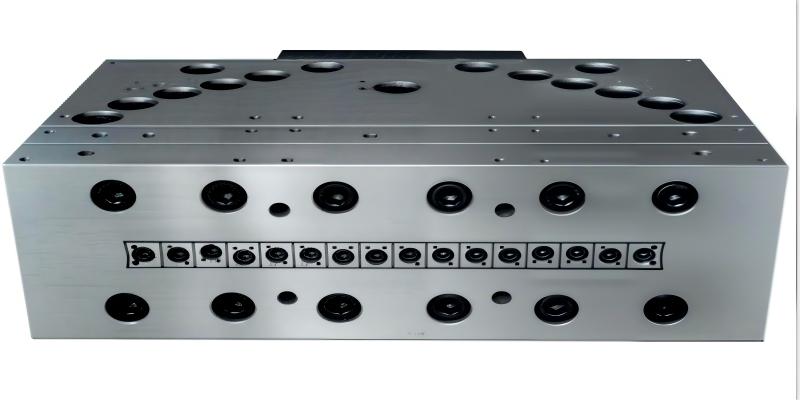
1, cap de matriță de extrudare pentru uși WPC și matriță (cel mai frecvent - acordați prioritate depanării)
Cauze
1. Canale de curgere dezechilibrate ale mucegaiului: diferență semnificativă de rezistență la curgere între nervură și peretele exterior; canalele de alimentare cu nervuri înguste sau lungi încetinesc fluxul de material în raport cu peretele exterior, determinând întinderea și îndoirea nervurilor; în mod alternativ, acumularea de material localizată în canalele nervurilor cauzează debite fluctuante.
2. Goluri asimetrice ale matriței nervurate: goluri mai mari pe o margine a matriței și mai mici pe cealaltă creează grosime neuniformă (mai groasă pe o parte, mai subțire pe cealaltă), ducând la îndoirea inerentă la extrudare.
3. Distribuția neuniformă a temperaturii matriței: Temperaturile excesiv de ridicate în zona nervurii cresc fluiditatea topiturii, provocând întindere și abatere; temperaturile excesiv de scăzute cresc elasticitatea topiturii și stresul intern, ducând la revenire și distorsiuni după ejectare.
4. Acumularea de carbon din capul matriței: pulberea de lemn cocsat aderă la canalele de curgere de armare, provocând blocaje locale, fluctuații ale fluxului și nealinierea periodică a nervurilor.
5. Bare de armare deformate sau slăbite (tije de susținere a miezului matriței): Tijele de poziționare a miezului matriței nealiniate deplasează poziția de formare a armăturii decentrat, provocând deviația directă a nervurii în timpul extruderării.
Soluții
1. Pregătirea matriței: Lustruiți canalul de curgere a nervurii pentru a echilibra ratele de descărcare între peretele exterior și nervură; lărgiți în mod corespunzător poziția nervurii în canal pentru a asigura o alimentare suficientă cu material, menținând debitul nervurii ușor egal sau mai lent decât cel al peretelui exterior, evitând curgerea semnificativ mai rapidă a peretelui exterior. Calibrați golurile de deschidere a matriței și reglați uniform marginea de armare; inspectați tijele de susținere a miezului matriței, blocați și aliniați coaxialitatea acestora și înlocuiți toate tijele deformate.
2. Controlul temperaturii pe zone: Mențineți zona de armare a miezului matriței la o temperatură puțin mai mică decât peretele exterior pentru a reduce curgerea topiturii și a minimiza revenirea; mențineți temperatura generală sub 185°C (pentru compozite PVC lemn-plastic) pentru a preveni carbonizarea pulberii de lemn. Dezasamblați în mod regulat matrița pentru a curăța cocsul acumulat; aplicați izolație termică în timpul nefuncționării pentru a preveni carbonizarea și aderența pulberii de lemn de pereți.
2, Formulare și factori materiale
Cauze
1. Distribuție neuniformă a dimensiunii particulelor și conținut ridicat de umiditate: umiditatea de încălzire generează spumă și bule interne, provocând rezistență locală inconsecventă și contracție neuniformă la răcire, ceea ce duce la îndoire; praful de lemn excesiv de grosier determină fluctuații semnificative ale modulului de elasticitate al materialului topit.
2. Dezechilibru de lubrifiere: lubrifierea externă excesivă face ca suprafața de topire să fie prea alunecoasă, rezultând un contact slab între nervură și manșonul de modelare și o potențială abatere; lubrifierea externă insuficientă mărește frecarea, deformând nervura la tragerea unilaterală de către manșonul de modelare; lubrifierea internă insuficientă crește elasticitatea topiturii, provocând rebound la ejectarea mucegaiului.
3. Conținut excesiv de umplutură de carbonat de calciu: Reduce ductilitatea topiturii și afectează duritatea gâtului, făcând materialul predispus la distorsiuni la tracțiune.
Amestecarea neuniformă a materialelor și variația lotului: provoacă modificări periodice ale vâscozității topiturii, grosimi variate ale barei de armare și formarea de curbe în S.
Soluții
1. Uscarea pulberii de lemn: controlați conținutul de umiditate la <1% și asigurați o dimensiune uniformă a particulelor pentru a preveni grosolitatea excesivă.
2. Reglați fin sistemul de lubrifiere: Reduceți lubrifierea externă excesivă; asigura o lubrifiere internă suficientă pentru a îmbunătăți omogenitatea topiturii; faceți ajustări minore ale stabilizatorului pentru a garanta stabilitatea termică.
3. Proces de amestecare stabil: Menținerea constantă a temperaturilor de amestecare și de descărcare de răcire la viteză mare și asigurarea unui timp constant de amestecare per lot.
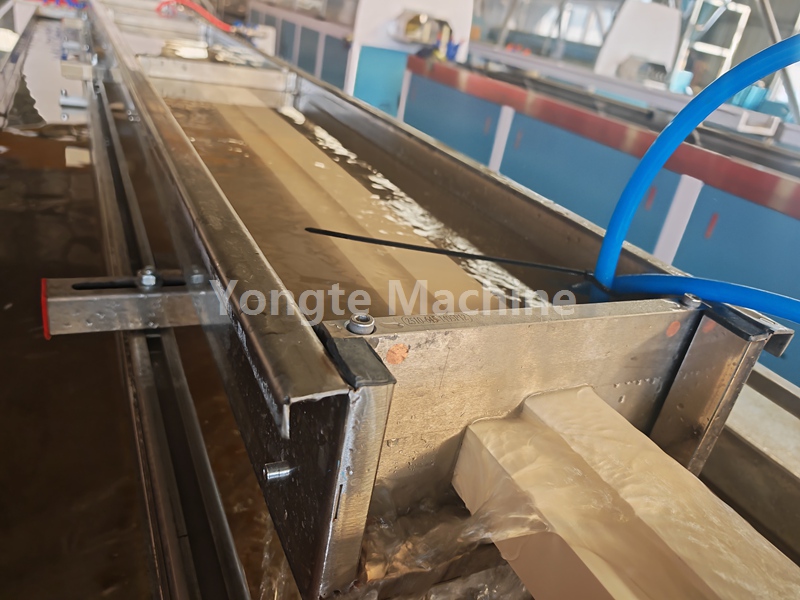
3, Sistem de răcire de formare (etapa de formare este critică pentru modelarea nervurilor)
Cauza
1. Asimetrie între manșoanele de formare a vidului din stânga și din dreapta: vidul excesiv pe o parte trage nervurile spre ea, provocând alinierea greșită; vidul ridicat deformează direct nervurile cu pereți subțiri; vidul insuficient împiedică aderența corectă la manșon, ducând la instabilitate pozițională.
2. Răcirea neuniformă în canalele de apă din cavitatea matriței: răcirea rapidă pe partea interioară provoacă întărire timpurie, în timp ce răcirea mai lentă pe partea exterioară continuă contracția, creând un diferențial care îndoaie bara de armare.
3. Uzura sau alinierea greșită a ghidajului de intrare al manșonului de modelare: inserarea decentrată forțează nervurile să nu se alinieze.
4. Nervurile interioare ale manșonului de formare corespund bavurilor și treptelor din cavitatea matriței, rezultând o rezistență mare la frecare unilaterală.
Soluţie
1. Reglați independent vidul pe ambele părți pentru a asigura echilibrul; evitați creșterile arbitrare; reduceți în mod corespunzător vidul pentru zonele cu pereți subțiri.
2. Inspectați circuitele de apă pentru scurgeri sau blocaje; saboți limpezi; instalați linii de răcire suplimentare la cavitățile corespunzătoare pentru o răcire uniformă; monitorizați temperatura apei la intrare și la ieșire.
3. Reglați stația de reglare pentru a asigura alinierea coaxială a capului matriței, a manșonului de reglare și a mecanismului de tracțiune; măcinați bavuri pe manșonul de fixare; înlocuiți dacă este foarte uzat.
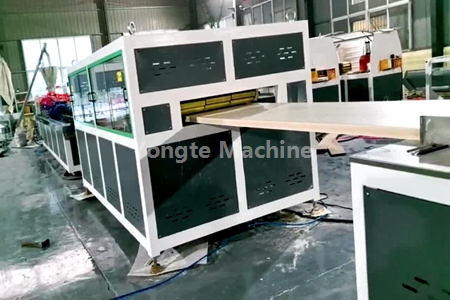
4, Procesul de tracțiune și extrudare
Cauza
1. Tracțiune asincronă sau tensiune neuniformă a curelei (tensiune diferențială între partea stângă și cea dreaptă); forță de tragere verticală sau laterală dezechilibrată (o parte mai strânsă), impunând stres lateral care îndoaie coastele interne; viteza de tracțiune fluctuantă (alternarea rapidă și lentă) modifică alungirea coastelor.
2. Nepotrivire între vitezele de extrudare și de tragere: Viteza excesivă de tragere întinde și subțiază nervurile, inducând o tensiune internă de tracțiune care provoacă revenire și îndoire la eliberare; viteza insuficientă comprimă nervurile, ducând la bombare și deformare.
3. Rotire instabilă a șurubului și presiune fluctuantă a topiturii: descărcarea pulsatorie provoacă variații periodice ale grosimii nervurilor, rezultând o curbură ondulată.
4. Spatiu de aer incorect între duza matriței și manșonul de modelare: Un spațiu excesiv permite întinderea liberă a materialului topit, predispus la deviație; un gol insuficient riscă o coliziune materială cu matrița.
Soluţie
1. Calibrați tractorul: asigurați o tensiune uniformă a curelei pe ambele părți, verificați uzura și verificați stabilitatea vitezei de tragere.
2. Echilibrați vitezele de extrudare și de tragere: Minimizați rata de întindere a nervurilor; pentru profilele din lemn-plastic, mențineți cea mai mică rată de întindere posibilă pentru a reduce stresul intern.
3. Stabilizați presiunea sistemului: Verificați dacă filtrele de filtrare sunt înfundate și asigurați-vă configurarea corectă pentru a minimiza pulsația de presiune.
4. Mențineți un spațiu de aer de 10–20 mm pentru a preveni deplasarea laterală înainte ca profilul să intre în manșonul de modelare.
5, Rebound final (barele de armare se deformează treptat după ce răcirea este completă)
Cauză: stres intern rezidual, gradient de răcire necorespunzător, răcire excesiv de rapidă a suprafeței, contracție internă continuă și deformarea ulterioară a nervurilor.
Contramăsuri: Extindeți rezervorul de apă de răcire și încorporați post-răcirea; reglați gradientul de răcire de la mare la scăzut pentru a preveni scăderea bruscă a temperaturii; reduce în mod corespunzător raportul de tragere.
Știri similare
- Câte matrițe sunt necesare pentru un set de tocuri de uși?
- Sistem integrat de alimentare anti-punte pentru extrudarea plasticului reciclat
- Linie de producție de țevi de infiltrație microporoasă din spumă de cauciuc Yongte, pusă în funcțiune cu succes pentru clientul indian
- Avantajele țevilor de irigare din cauciuc față de țevile tradiționale de irigare
- Poate Yongte să furnizeze servicii de proiect la cheie pentru instalația de acoperire WPC?
- Mașină de cherestea din plastic solid reciclat de 200x50 mm testată cu succes
Lasă-mi un mesaj
Produse noi



Recomandări de știri