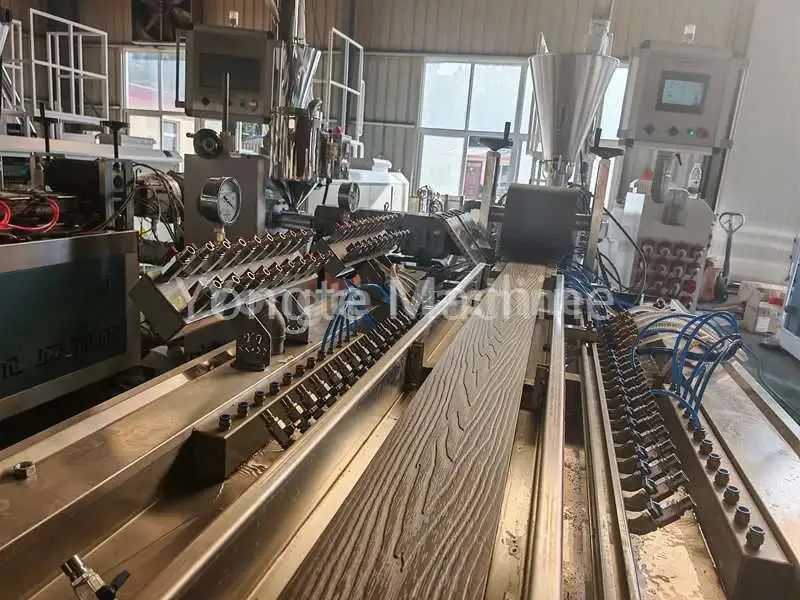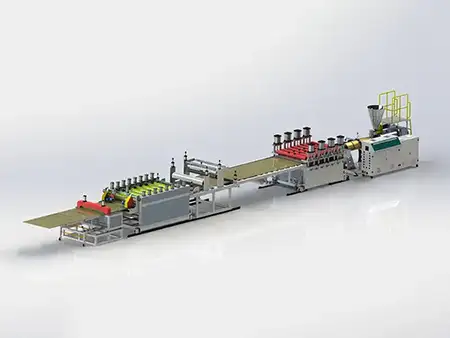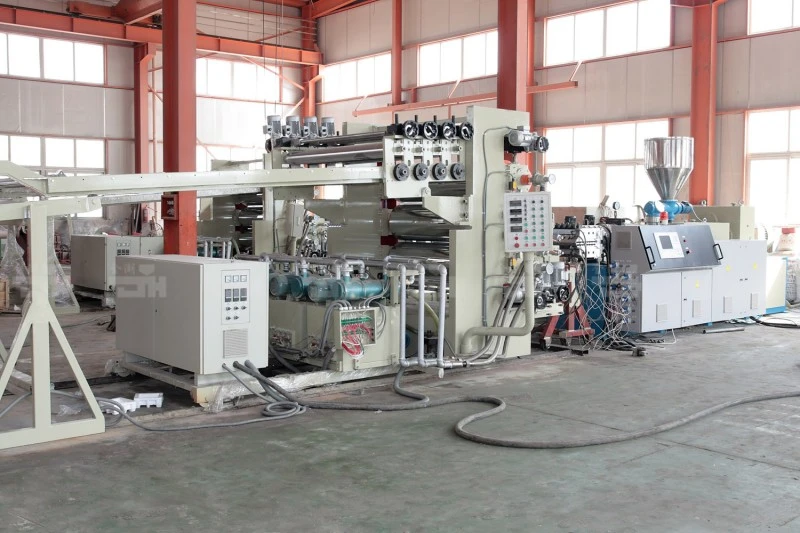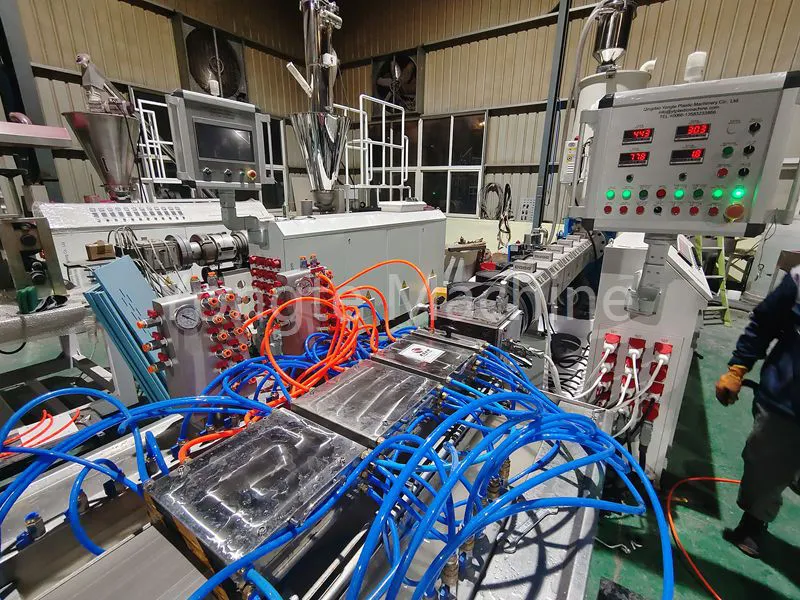
Setarea temperaturii mașinii de extrudare WPC
Curba temperaturii de extrudare pentru compozit PE lemn-plastic (HDPE + pulbere de lemn)
Scenarii aplicabile: linii de producție compozite din PE și pulbere de lemn (granulare plată cu două șuruburi → turnare prin extrudare cu două șuruburi conice / monoșuruburi); pentru compozitele plastice PE-lemn, preocupările principale sunt supraîncălzirea localizată, conținutul de umiditate și carbonizarea pulberii de lemn; prin urmare, temperatura maximă a materialului ar trebui să nu depășească, de preferință, 185 °C. În procesul în două etape, etapa de granulare paralelă cu două șuruburi asigură amestecarea minuțioasă, plastificarea și formarea de granule uniforme din HDPE și pulbere de lemn; turnarea ulterioară a profilului se realizează apoi folosind un extruder conic cu dublu șurub sau cu un singur șurub. Această abordare de procesare segmentată permite controlul independent al temperaturii în fiecare etapă, reducând astfel riscul de supraîncălzire localizată. Compozitele din plastic PE-lemn sunt foarte sensibile la condițiile de prelucrare; o atenție deosebită trebuie acordată temperaturilor excesive localizate în butoi sau matriță, umidității reziduale din materiile prime și carbonizării pulberii de lemn la temperaturi ridicate. Astfel de probleme pot duce la pete carbonizate pe suprafața produsului, decolorarea sau chiar degradarea proprietăților mecanice. În consecință, în producția efectivă, temperatura materialului trebuie controlată cu strictețe, temperatura maximă de preferință să nu depășească 185 °C.
I. Curba temperaturii de extrudare PE-WPC (etapa de peletizare + etapa de formare a profilului)
① Granulație dublă paralelă (granulație de lemn PE, dublu paralel în aceeași direcție)
În producția reală, temperatura ar trebui ajustată pe baza parametrilor de materie primă, cum ar fi conținutul de pulbere de lemn, dimensiunea ochiului și indicele de curgere a topiturii HDPE: cu cât este mai mare raportul de adăugare a pulberii de lemn, cu atât este mai mare dificultatea de procesare, necesitând o monitorizare mai atentă a stabilității temperaturii în etapa de plastificare pentru a preveni acumularea de căldură localizată; când dimensiunea ochiului de pulbere de lemn este mai fină, suprafața specifică crește, ceea ce face mai probabilă carbonizarea, ceea ce necesită o reducere adecvată a intervalului de temperatură în etapa de omogenizare. În plus, controlul alimentării cu apă în etapa de granulare dublă plană trebuie implementat încă din faza de pretratare a materiei prime; la intrarea pulberii de lemn în plantă trebuie testat conținutul de umiditate al acesteia, iar dacă depășește 5% trebuie efectuat un tratament de uscare; în caz contrar, umiditatea care intră în cilindrul extruderului poate genera bule de abur la temperaturi ridicate, care ar putea compromite uniformitatea granulării și ar putea duce la defecte interne ale porilor în produsele extrudate finale în timpul turnării ulterioare prin extrudare.
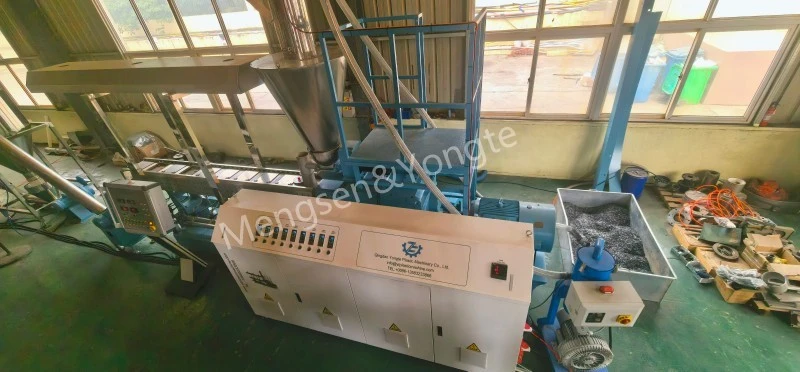
Lungimea cilindrului de la orificiul de alimentare la cap, per °C
|
sector |
Zona 1 (Adăugare) |
Zona 2 |
Zona 3 |
Zona 4-6 |
Zona 7-8 |
Zona 9 |
Die cap |
|
setare |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
punctele principale:
· Nu așezați secțiunea de alimentare prea sus pentru a preveni înmuierea prematură a pulberii de lemn și aderarea de tija șurubului, ceea ce ar putea duce la crearea de punte sau încurcarea tijei.
· Zonele 3–5 constituie secțiunea primară de amestecare, unde temperatura crește treptat;
· Coborâți ușor capul duzei pentru a reduce creșterea temperaturii în zona de forfecare a topiturii;
· Temperatura de topire nu trebuie să depășească 185 °C pentru perioade îndelungate; în caz contrar, fibrele de lemn vor suferi o carbonizare rapidă, rezultând apariția unor puncte negre și un miros înțepător asemănător tutunului.
② Mașină de formare (cu două șuruburi conice SJSZ sau cu un singur șurub, pentru extrudarea pardoselii/profilurilor folosind pelete din lemn-plastic)
Tabelul parametrilor de temperatură al extruderului cu două șuruburi conice
|
tip de parametru |
Secțiune de încărcare (unitate: °C) |
Domeniu de compresie (unitate: °C) |
Secțiune de evacuare (unitate: °C) |
Domeniu de măsurare (unitate: °C) |
Temperatura capului (unitate: °C) |
Temperatura matriței (unitate: °C) |
Temperatura de topire măsurată (unitate: °C) |
|
Setați temperatura |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Tabel cu parametrii de temperatură pentru extrudarea cu un singur șurub (strat de suprafață coextrudat / profil simplu)
|
Categoria parametrilor |
Secțiune de încărcare (unitate: °C) |
Domeniu de compresie (unitate: °C) |
Domeniu de măsurare (unitate: °C) |
Temperatura capului (unitate: °C) |
Temperatura matriței (unitate: °C) |
|
valoarea stabilită |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Principii de funcționare a temperaturii
1. Setarea temperaturii nu echivalează cu temperatura reală a topiturii; este esențial să folosiți o sondă de topire pentru a efectua măsurători reale ale temperaturii de topire. Datorită generării de căldură cauzată de forfecarea șurubului, temperatura măsurată a topiturii depășește de obicei temperatura setată cu 5-12 °C.
2. Temperatura din secțiunea de evacuare nu trebuie setată prea mare. În această regiune, vaporii de apă adsorbiți și substanțele volatile cu greutate moleculară mică din pulberea de lemn sunt eliberate în cantități mari; dacă temperatura din această zonă este excesiv de ridicată, gazele pot să nu scape constant din materialul topit, ceea ce poate duce cu ușurință la spumarea topiturii și poate declanșa degradarea termică a suprafeței pulberii de lemn, ducând la carbonizare.
3. Temperatura matriței ar trebui să fie puțin mai mare decât temperatura din secțiunea de măsurare pentru a se asigura că materialul topit păstrează o fluiditate suficientă la intrarea în cavitatea matriței, facilitând astfel umplerea și turnarea netedă și reducând formarea defectelor de pitting pe suprafața produsului cauzate de curgere insuficientă; totuși, temperatura matriței nu trebuie să fie excesiv de ridicată, deoarece o temperatură prea ridicată a matriței ar reduce viteza de răcire a stratului de suprafață al materialului topit, ducând la aderența materialului la suprafața matriței (lipirea mucegaiului) și poate duce la acumularea de material și urme de ars în zonele în care materialul rămâne pentru perioade lungi de timp.
Știri similare
- Avantajele țevilor de irigare din cauciuc față de țevile tradiționale de irigare
- Poate Yongte să furnizeze servicii de proiect la cheie pentru instalația de acoperire WPC?
- Mașină de cherestea din plastic solid reciclat de 200x50 mm testată cu succes
- Mașina de fabricare a coloanei Yongte WPC cu co-extrudare este testată cu succes
- Cum poate fi folosită risipa de folie de plastic pentru a produce produse din compozit lemn-plastic (WPC)?
- Aplicație pentru țevi permeabile la apă cu spumă de cauciuc
Lasă-mi un mesaj