de ce atât rezervorul de vid, cât și rezervorul de pulverizare sunt esențiale în linia de extrudare a țevilor din PE?
În linia de extrudare a țevilor din PE, de ce sunt esențiale atât rezervorul de apă cu vid, cât și rezervorul de apă de pulverizare?
Linia de extrudare a țevilor PE: rolurile rezervorului de apă cu vid și al rezervorului de apă de pulverizare
Atunci când țevile din PE sunt extrudate din matriță, ele există într-o stare topită și înmuiată la temperatură înaltă, fără un diametru exterior fix și circularitate; prin urmare, formarea și răcirea rapidă sunt esențiale pentru a preveni prăbușirea, deformarea sau abaterea țevilor de la toleranțele dimensionale specificate. Rezervorul de apă cu vid efectuează reglarea diametrului și modelarea, în timp ce rezervorul de apă pulverizată continuă procesul de răcire; cele două sisteme au roluri funcționale distincte.

1. Rezervor de apă cu vid (rezervor de vid cu diametru constant, secțiune de modelare a miezului)
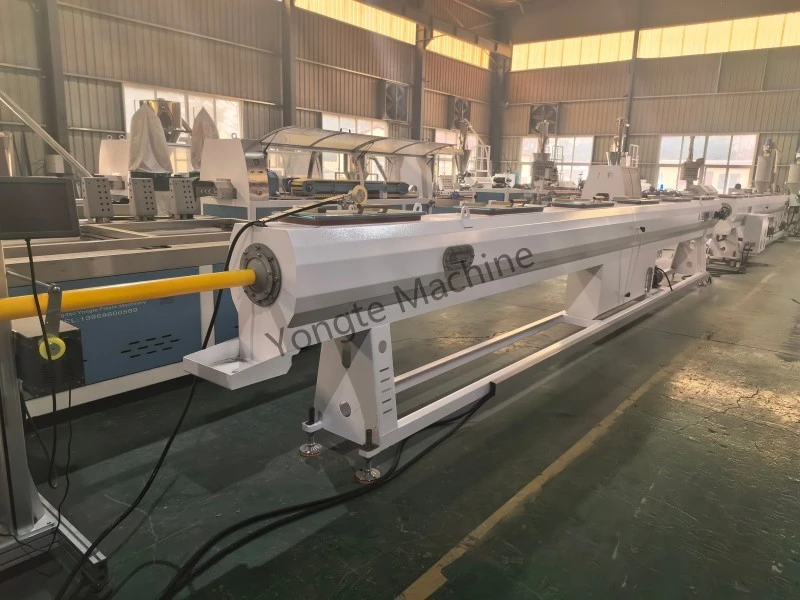
Funcție: Pentru a „suge” țeava PE flexibilă, fixați diametrul exterior și circularitatea acesteia și efectuați simultan răcirea preliminară. Principiu: Rezervorul de apă este umplut cu apă și se creează un vid în interiorul rezervorului, rezultând o presiune negativă în interiorul rezervorului; peretele exterior al țevii este apoi presat strâns pe peretele interior al manșonului de fixare a diametrului prin presiunea atmosferică, care extinde forțat țeava PE topit la diametrul său exterior standard, asigurându-se că țeava își menține circularitatea fără aplatizare.
· Imediat după părăsirea capului matriței, materialul țevii este la o temperatură ridicată și rămâne moale; în această etapă, trebuie evitată turnarea bruscă, în volum mare, de apă rece, deoarece aceasta ar provoca răcirea rapidă a suprafeței în timp ce interiorul rămâne topit, ceea ce poate duce la tensiuni interne ridicate, fisurare și deformare a peretelui conductei.
· Temperatura apei în camera de vid este de obicei menținută între 30–50 °C; apa calda este folosita pentru modelare, disipand treptat caldura.
· Blocarea diametrului exterior folosind presiunea negativă a vidului este cea mai critică stație pentru asigurarea toleranțelor dimensionale ale materialului conductei și prevenirea ovalității.
· Simultan, pelicula de apa invaluie tubulatura, asigurand racirea initiala care favorizeaza formarea unui strat de piele solida pe suprafata conductei; acest strat conferă suficientă rigiditate pentru a preveni prăbușirea țevii.
În absența unui rezervor de apă cu vid, țeava PE extrudată va deveni moale și lăsată, va prezenta diametre exterioare inconsecvente și va prezenta ovalitate excesivă, ceea ce face imposibilă îndeplinirea dimensiunilor standardului național.

2. Rezervor de apă pulverizată (rezervor de apă de răcire, secțiune de răcire din spate)
Funcție: Pentru a obține o răcire profundă și susținută, aducând întreaga țeavă la o temperatură apropiată de temperatura ambiantă. După modelarea în vid, peretele exterior al țevii s-a solidificat deja, dar temperatura interioară a peretelui țevii rămâne ridicată, iar stratul central rămâne moale; în consecință, conducta se va deforma în continuare sub presiune mecanică. Camera de pulverizare utilizează ceață de apă de înaltă presiune pentru a pulveriza uniform peretele exterior al țevii din toate părțile, disipând continuu căldura interioară a peretelui țevii:
· Pulverizare zonată în mai multe etape, cu temperatură mai scăzută a apei (temperatura camerei);
· Aplicați spray uniform din toate părțile pentru a preveni îndoirea țevii cauzată de răcirea unidirecțională;
· Reduceți treptat temperatura totală a materialului țevii până când întregul perete țevii s-a întărit complet și țeava intră în mașina de tragere;
· În comparație cu răcirea prin imersie, răcirea prin pulverizare este mai puțin predispusă la aderarea bulelor de pereții țevii, asigură o răcire mai uniformă și are ca rezultat tensiuni interne mai scăzute în materialul conductelor.
Dacă se folosește doar o cameră de vid și nu este prezentă nicio cameră de pulverizare, temperatura din regiunea centrală a tubului va fi ridicată, determinând întinderea și deformarea tubului sub forțele de tragere; după tăiere, este predispus la retur și la îndoire.

rezumă
Rezervor de vid = în primul rând pentru modelare, cu răcire ușoară: se aplică presiune negativă asupra tubului pentru a asigura diametrul exterior și rotunjimea;
Rezervor de apă pulverizată = În primul rând pentru răcire, cu stabilizare auxiliară: răciți complet și întăriți materialele de conducte din exterior spre interior pentru a preveni deformarea ulterioară.
Astfel, aceste două procese sunt etape cheie succesive și complementare funcțional în procesul de turnare prin extrudare a țevilor din PE; absența oricăreia dintre ele ar face imposibilă producerea de țevi PE care să îndeplinească precizia dimensională și specificațiile de performanță mecanică necesare. În consecință, ambele sunt componente indispensabile ale configurației liniei de producție.
Știri similare
- Avantajele țevilor de irigare din cauciuc față de țevile tradiționale de irigare
- Poate Yongte să furnizeze servicii de proiect la cheie pentru instalația de acoperire WPC?
- Mașină de cherestea din plastic solid reciclat de 200x50 mm testată cu succes
- Mașina de fabricare a coloanei Yongte WPC cu co-extrudare este testată cu succes
- Cum poate fi folosită risipa de folie de plastic pentru a produce produse din compozit lemn-plastic (WPC)?
- Setarea temperaturii mașinii de extrudare WPC
Lasă-mi un mesaj