De ce echipăm extruderul pentru țevi PE cu 33:1 L/D?
Avantajele utilizării extruderului cu raport 33:1 L/D pentru producția de conducte de apă PE
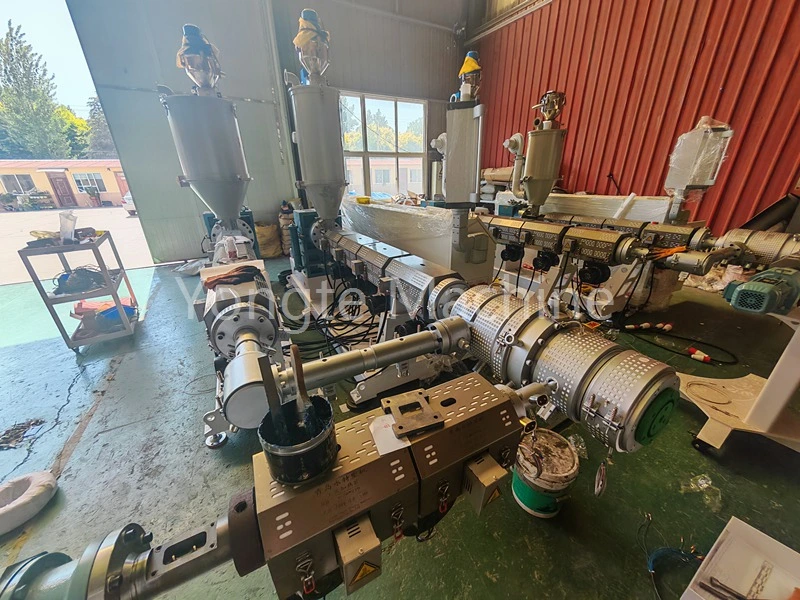
Compania noastră este specializată în producția de echipamente de fabricare a țevilor din PE. Pentru a îndeplini cerințele proceselor de extrudare a țevilor din PE, am lansat o serie de extrudere cu un raport lungime-diametru de 33:1, inclusiv echipamentul de țevi PE SJ65/33 16–63 mm, linia de producție țevi PE SJ75/33 75–160 mm, linia de extrudare SJ90/33 160–315 mm și țevi PE SJ90/33 160–315 mm, Echipament de producție de țevi PE de 300–500 mm. Această serie de echipamente a demonstrat multiple avantaje remarcabile în aplicațiile de producție reale, permițând întreprinderilor de producție să îmbunătățească calitatea țevilor și să optimizeze eficiența producției.
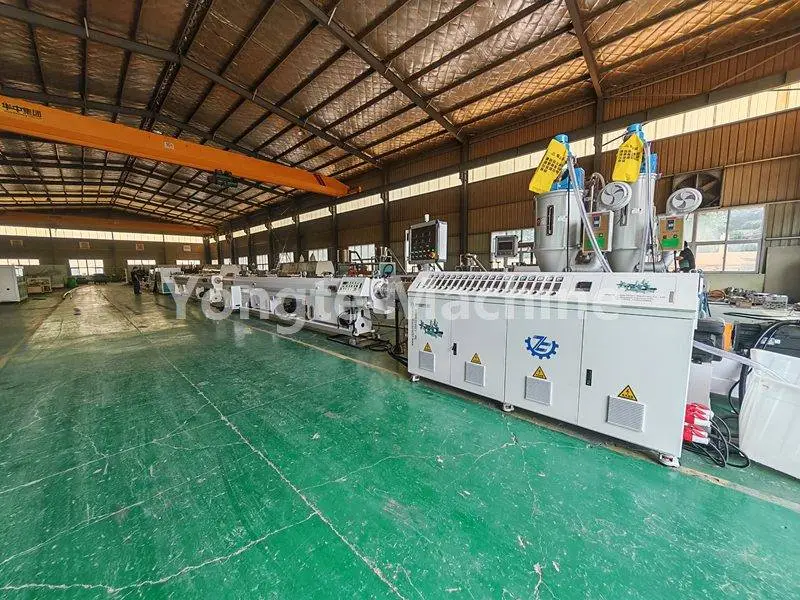
Următoarea secțiune oferă o prezentare detaliată din diferite perspective.
I. Avantajele plastificării și turnării
1. Cu o topire completă, formarea punctelor de cristalizare și a particulelor netopite este minimizată. Cursa extinsă a șurubului asigură un timp optim de rezidență al materialului în interiorul cilindrului, permițând particulelor HDPE să se topească progresiv. Acest lucru facilitează o tranziție mai lină de la starea solidă la cea topită, prevenind materialul netopit localizat. În plus, suprafețele interioare și exterioare netede ale țevii reduc apariția găurilor și a defectelor de cristalizare, reducând astfel riscul de rupere a țevii.
2. Pentru conductele de alimentare cu apă din PE, adăugarea de negru de fum la masterbatch-ul de culoare — împreună cu dispersia eficientă a materialului reciclat — îmbunătățește performanța anti-îmbătrânire; multe linii de producție încorporează și material reciclat. Un mixer cu șurub 33:1 asigură o cursă de amestecare suficientă pentru a asigura o dispersie uniformă a negrului de fum, minimizând formarea de aglomerate de puncte negre, garantând astfel rezistența pe termen lung a țevilor la intemperii. În plus, utilizarea materialului reciclat are ca rezultat o omogenitate superioară a topiturii.
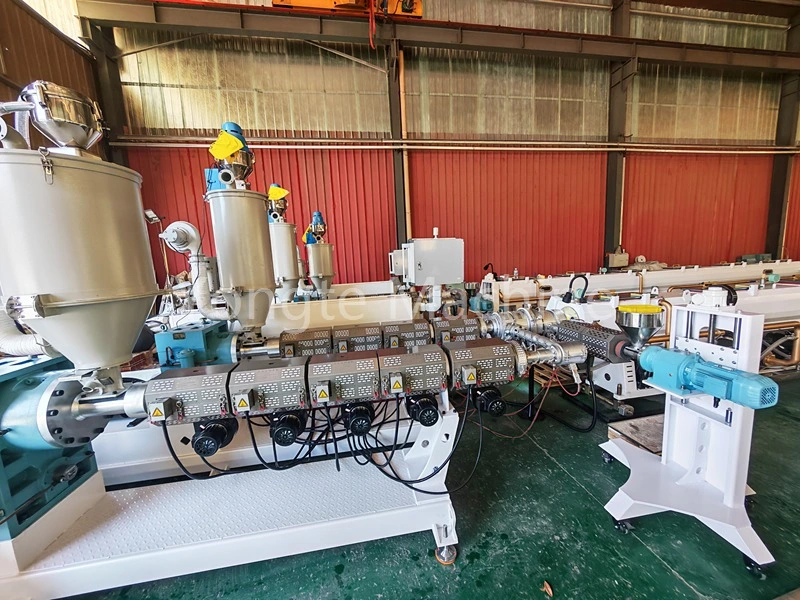
2. Presiunea de topire stabilă asigură precizie dimensională ridicată a tubului.
1. O secțiune de dozare mai lungă are ca rezultat o pulsație de extrudare redusă. Cu o secțiune de dozare mai lungă într-un extruder cu șurub lung, topitura este mai bine stabilizată și tamponată în secțiunea de dozare, ceea ce duce la fluctuații mai mici ale presiunii topiturii, debit stabil de descărcare și consistență dimensională superioară a țevilor extrudate.
2. Grosimea uniformă a peretelui și elipticitatea controlabilă, împreună cu performanța stabilă a presiunii, au ca rezultat direct toleranțe strânse ale grosimii peretelui și o elipticitate scăzută pentru produsele din țeavă. Țevile de presiune din PE sunt materiale de conducte care poartă presiunea; Grosimea uniformă a peretelui este esențială pentru asigurarea conformității cu cerințele privind rigiditatea inelului și rezistența hidrostatică statică, reducând astfel rata de eșec în inspecțiile produsului final și făcând aceste țevi ideale pentru operațiuni de producție prelungite, continue și stabile.
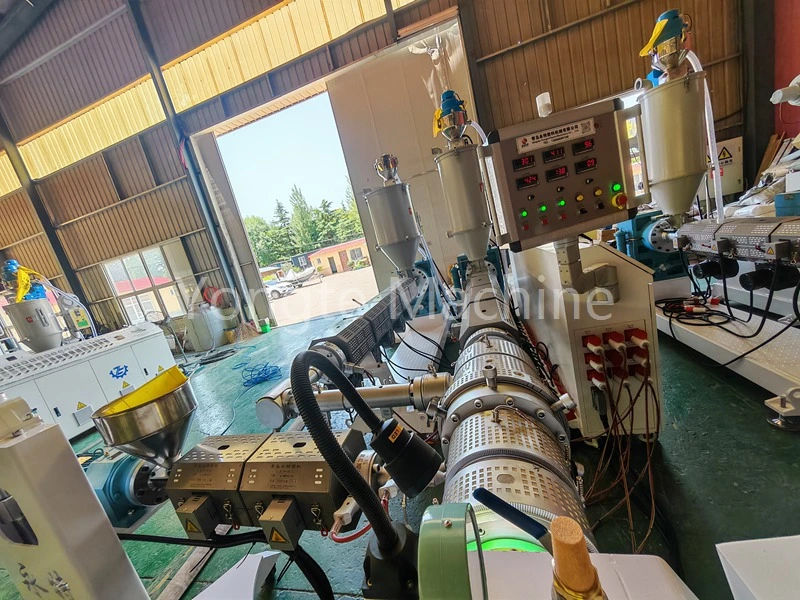
III. Gamă largă de procese și adaptabilitate puternică a producției
1. Există un potențial mai mare de creștere a capacității de producție. Comparativ cu un șurub 30:1, un șurub 33:1 permite viteze mai mari de extrudare și o producție crescută sub același diametru șurub, îmbunătățind semnificativ capacitatea de producție pe unitatea de timp. În același timp, evită solicitarea excesivă de forfecare asociată cu șuruburile 38:1 sau 40:1, asigurând astfel creșterea producției, atenuând în același timp efectele adverse ale supraforfecării.
2. Toleranță ridicată la variabilitatea materiilor prime: Când există variații minore în caracteristicile lotului de materie primă sau în raportul de material reciclat, procesul poate fi ajustat mai ușor, reducând probabilitatea fluctuațiilor calității și sporind astfel toleranța la erori de producție.
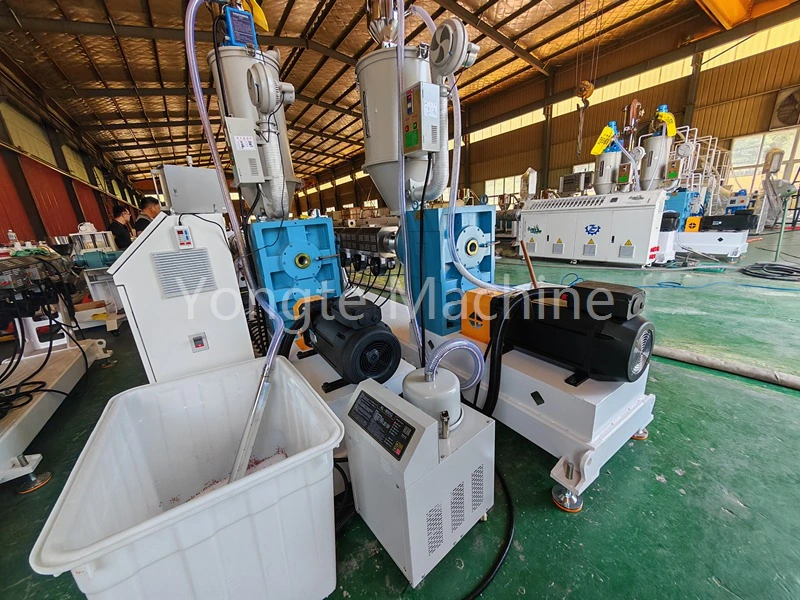
IV. Atenuarea degradării termice pentru a păstra proprietățile mecanice ale materialelor PE
· HDPE este sensibil la generarea de căldură în caz de forfecare excesivă: în comparație cu șuruburile lungi cu un raport de>36:1, un raport de șuruburi de 33:1 asigură că timpul de rezidență nu este excesiv de lung. În consecință, istoricul termic și profilul de forfecare experimentat de materialul din interiorul butoiului rămân moderate, permițând controlarea eficientă a căldurii de forfecare. Această abordare previne tăierea lanțului molecular, asigură că rezistența la tracțiune și performanța presiunii hidrostatice a țevilor nu se degradează și evită apariția de fragilitate, îngălbenire sau particule de carbon în țevi.
Pe scurt: plastificarea este suficientă, dar nu va „găti” PE.
V. Eficiența generală a costurilor a echipamentelor (din perspectivă inginerească)
· Comparativ cu 30:1, această variantă oferă o limită superioară mai mare a calității produsului, cu o marjă mai mare de îmbunătățire a calității plastificării și uniformității topiturii, făcându-l potrivit pentru țevi PE cu diametru mare, linii de producție de mare viteză și aplicații de conducte rezistente la presiune în aer liber.
· Comparativ cu 38/40:1, varianta 33/1 oferă un consum mai mic de energie gazdă, consum redus de energie, mai puțină uzură a șuruburilor, costuri mai mici de întreținere și rezistență îmbunătățită la degradarea indusă de supraîncălzire. În consecință, industria conductelor sub presiune HDPE adoptă pe scară largă 33:1 ca specificație standard preferată, echilibrând capacitatea de producție, calitatea produsului și eficiența energetică.
Rezumat
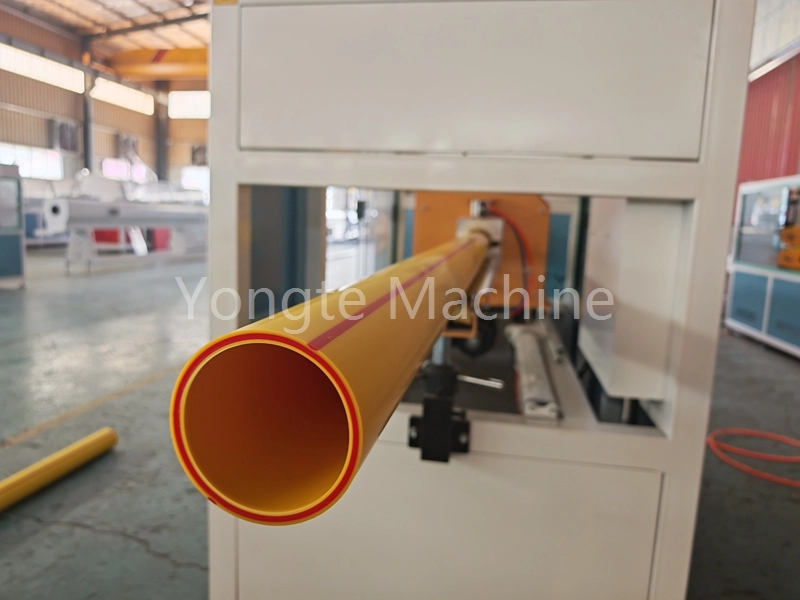
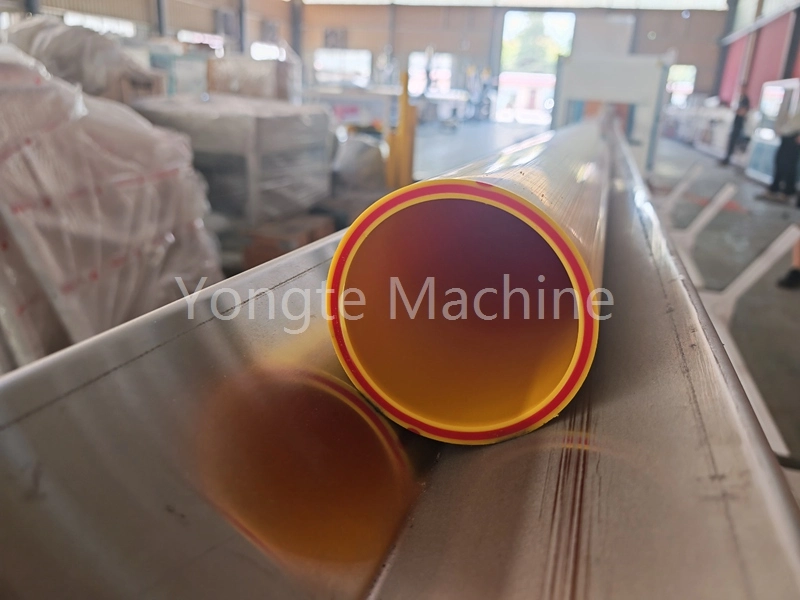
Extruderul de țevi PE cu raport lungime-diametru de 33:1, proiectat pentru producția de țevi de alimentare cu apă PE, asigură plastificarea completă a materialului, promovează dispersia uniformă a negrului de fum și a materialului reciclat în faza de topire, previne fluctuațiile de performanță cauzate de aglomerarea localizată, menține presiunea de topire stabilă și realizează o precizie ridicată în controlul grosimii peretelui conductei. În timp ce susține capacitatea de producție, acest extruder controlează eficient căldura de forfecare, previne degradarea HDPE și garantează rezistența hidrostatică și rezistența la intemperii a conductelor. În plus, oferă o adaptabilitate puternică la proces, echilibrând calitatea produsului cu costurile de producție, făcându-l alegerea preferată pentru liniile de producție de conducte sub presiune HDPE.
Știri similare
- Avantajele țevilor de irigare din cauciuc față de țevile tradiționale de irigare
- Poate Yongte să furnizeze servicii de proiect la cheie pentru instalația de acoperire WPC?
- Mașină de cherestea din plastic solid reciclat de 200x50 mm testată cu succes
- Mașina de fabricare a coloanei Yongte WPC cu co-extrudare este testată cu succes
- Cum poate fi folosită risipa de folie de plastic pentru a produce produse din compozit lemn-plastic (WPC)?
- Setarea temperaturii mașinii de extrudare WPC
Lasă-mi un mesaj