Uzina de producție WPC va provoca poluarea mediului?
Raport de evaluare de mediu a fabricii de producție WPC
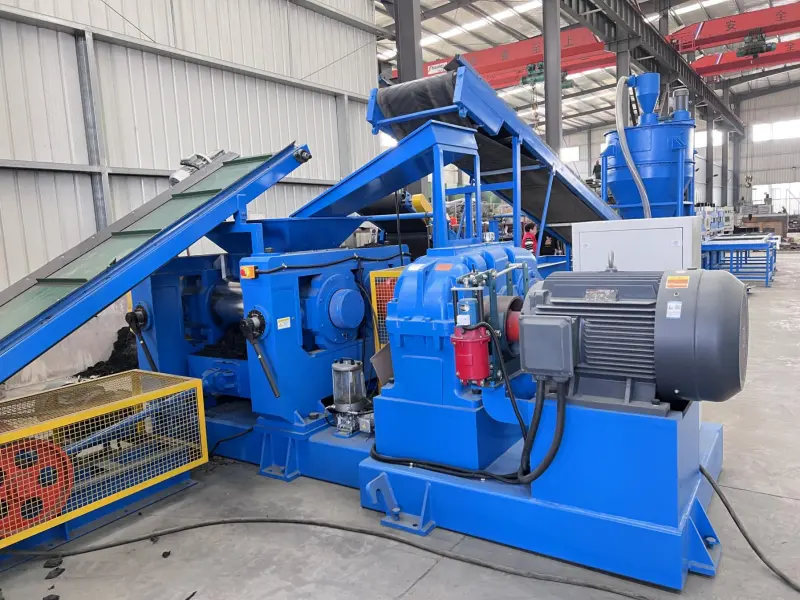
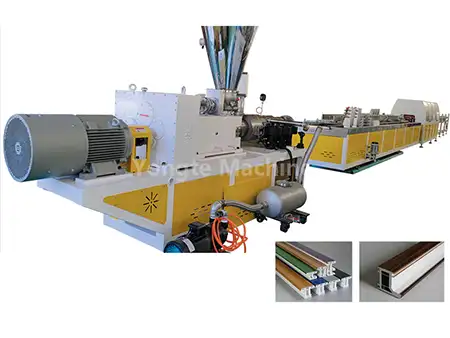
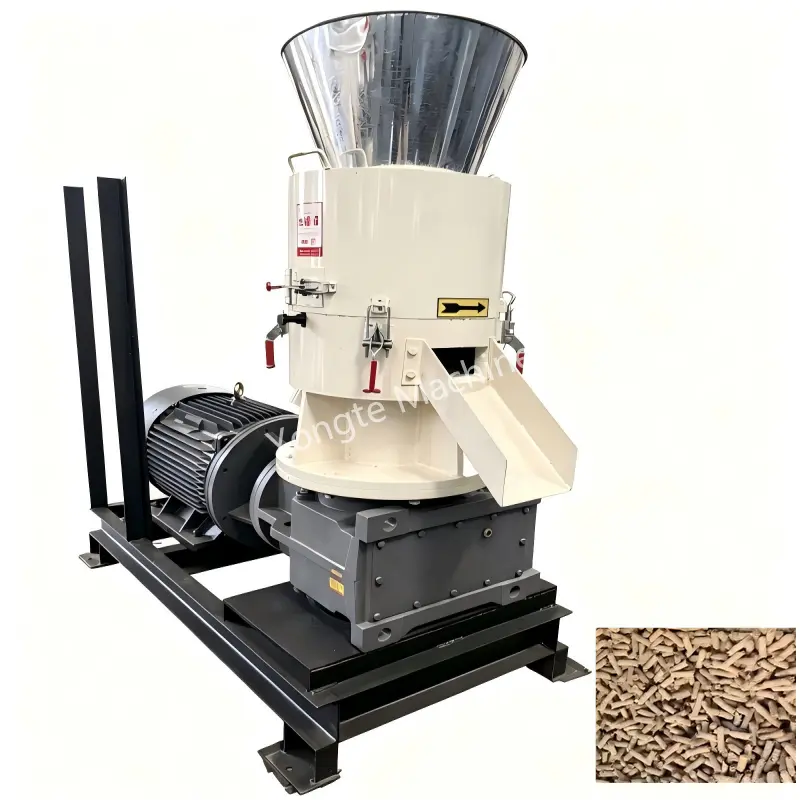
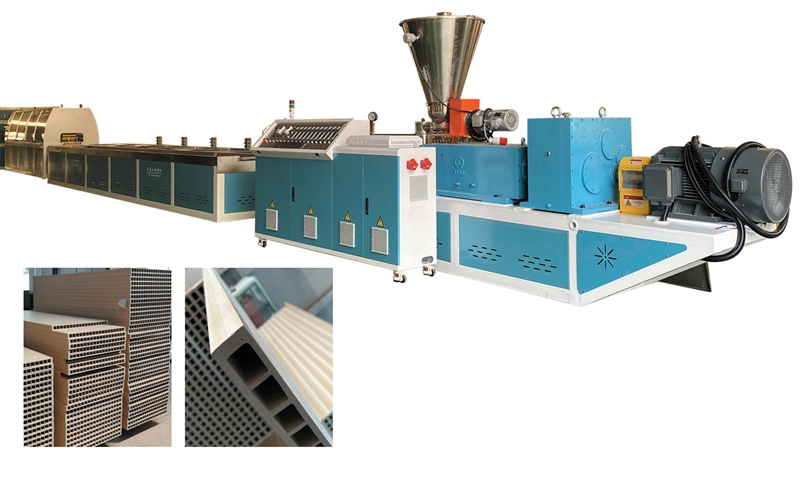
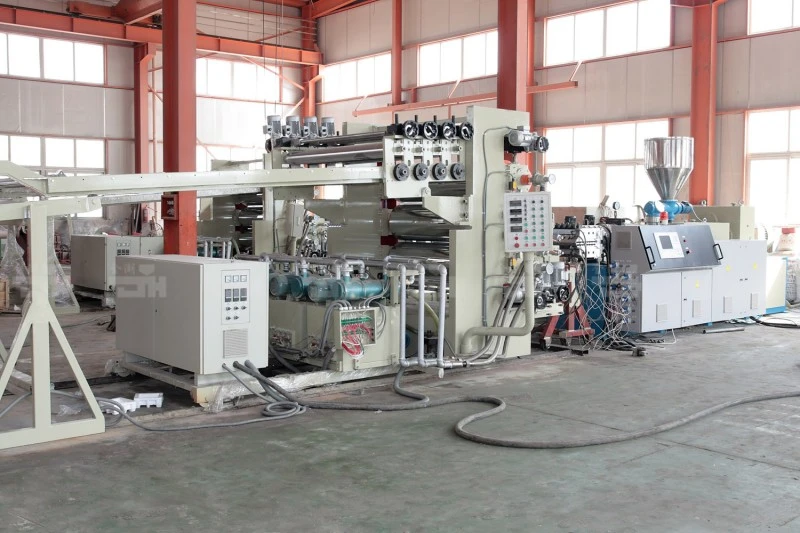
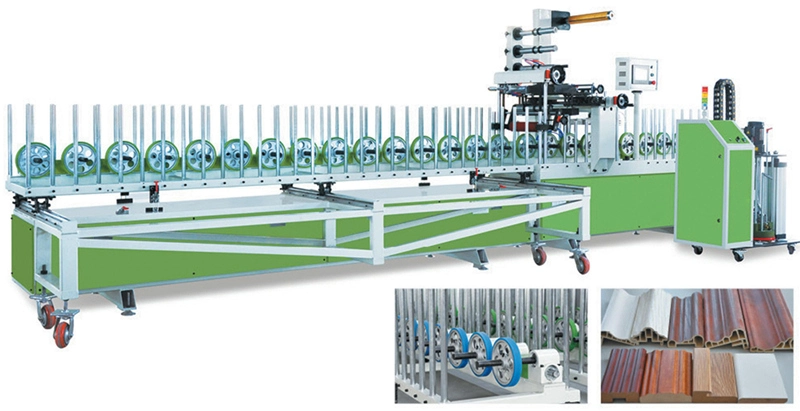
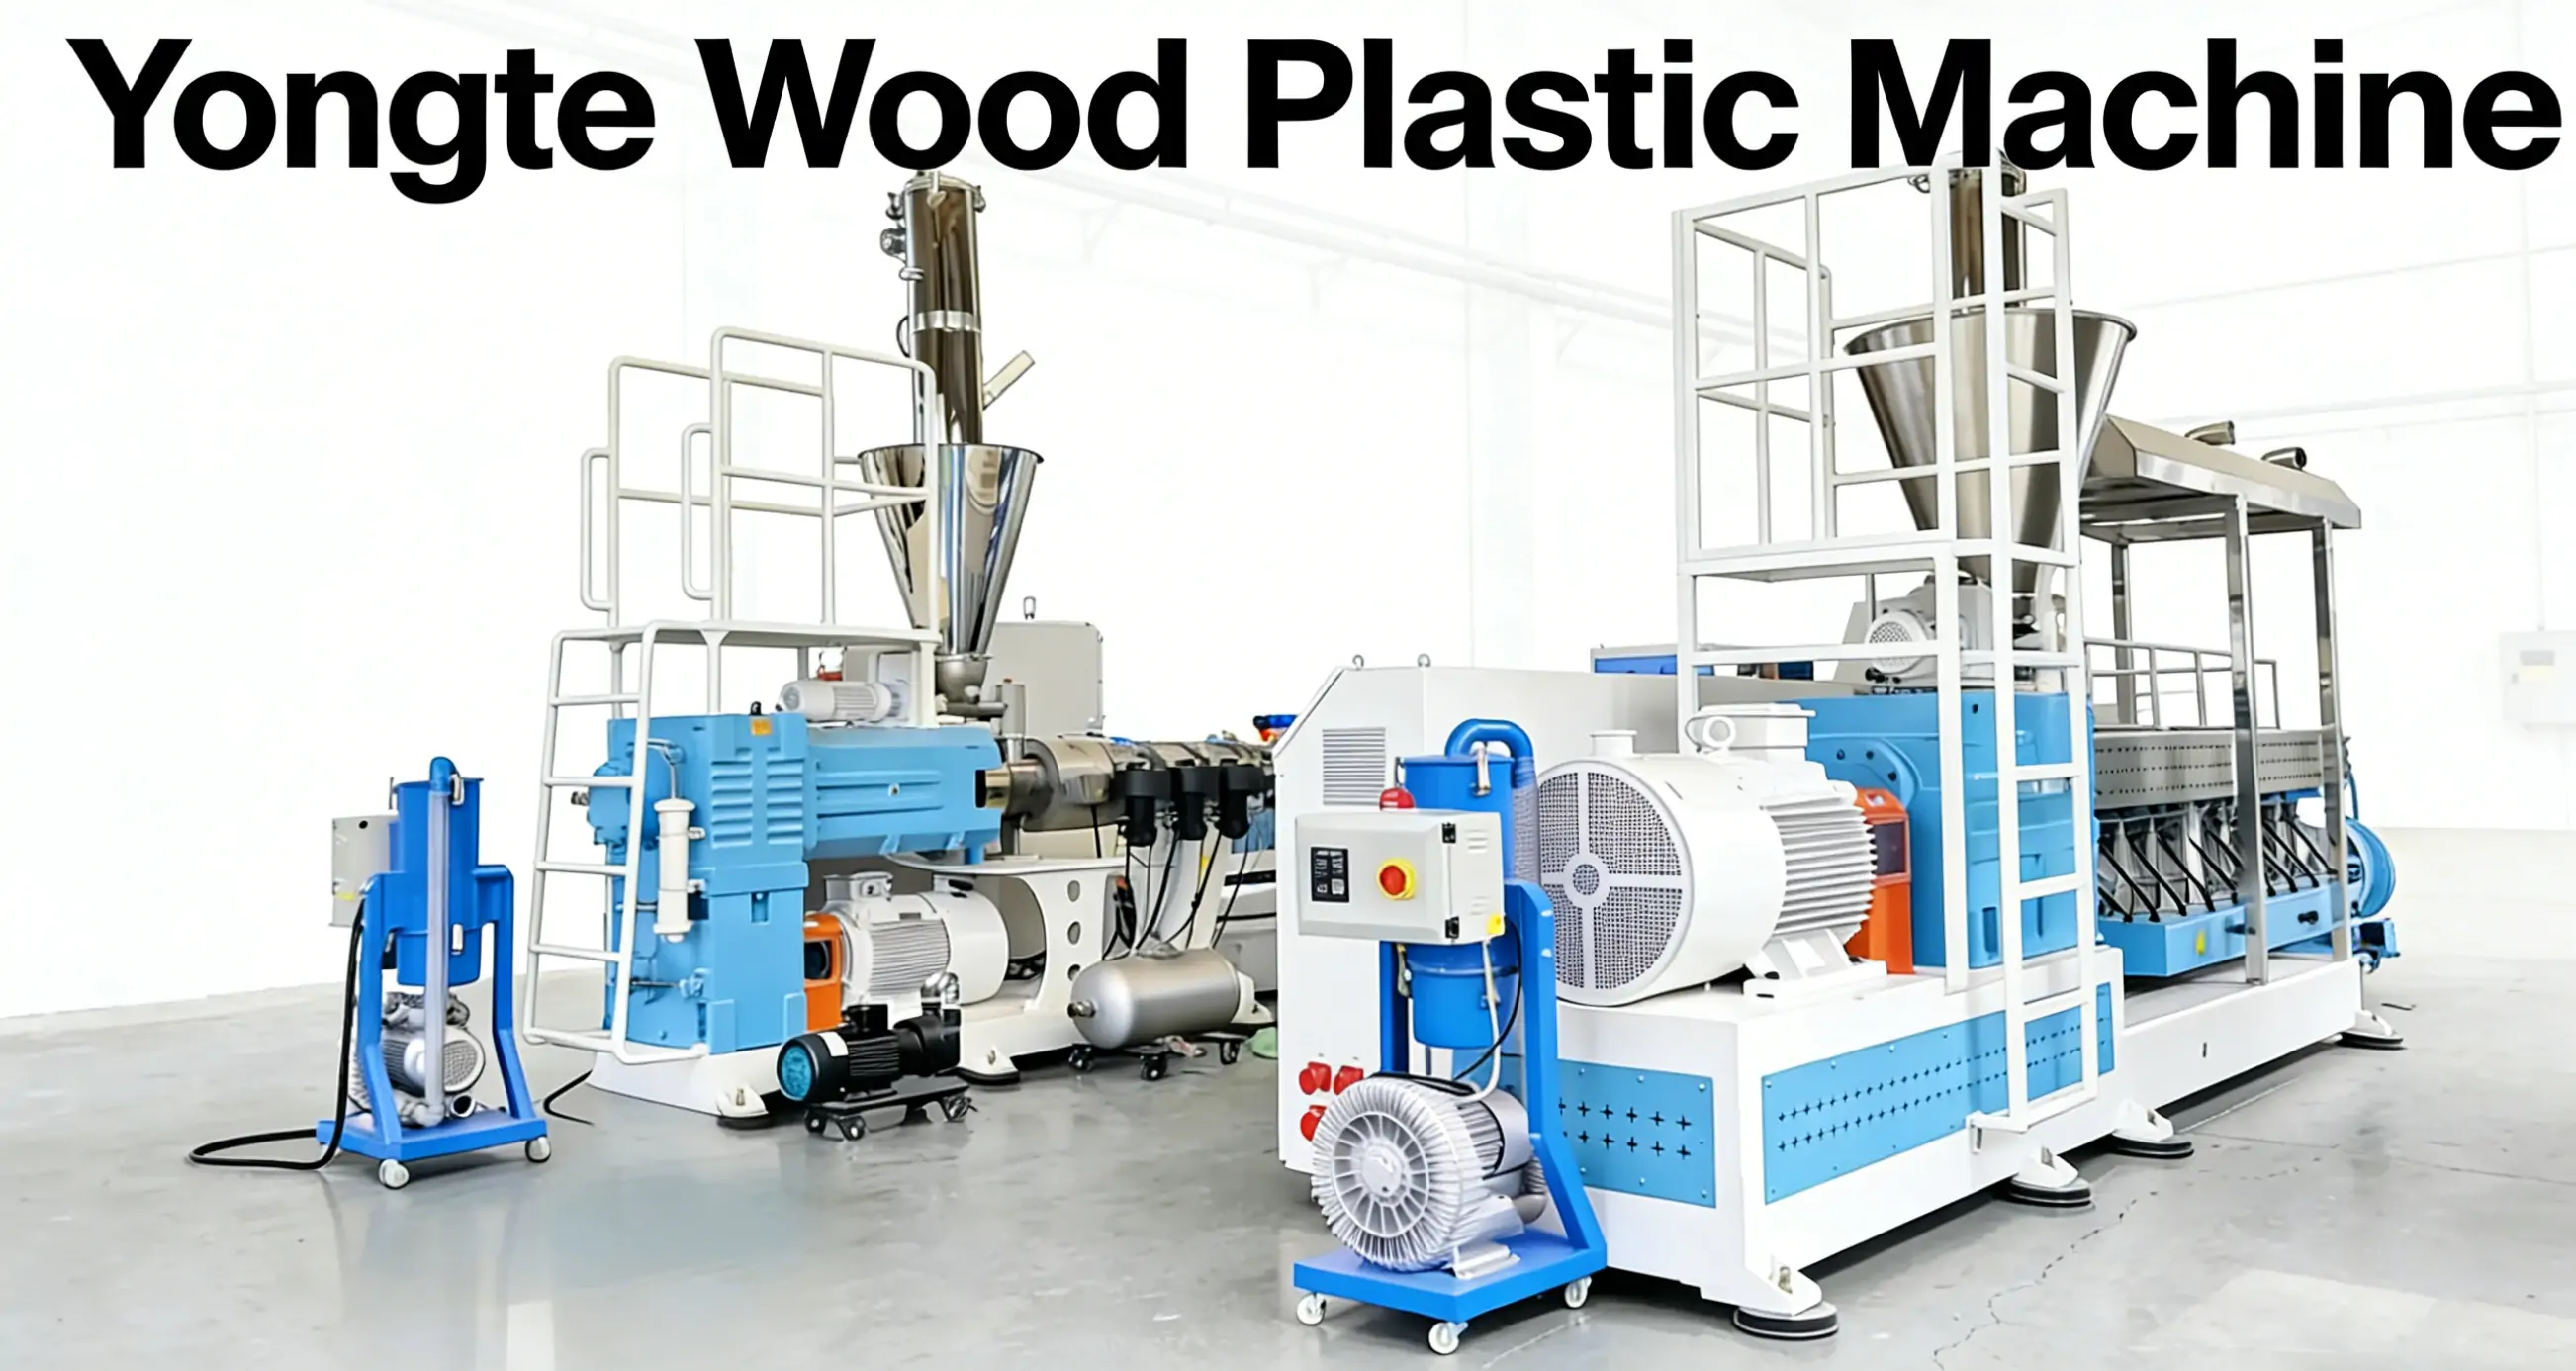
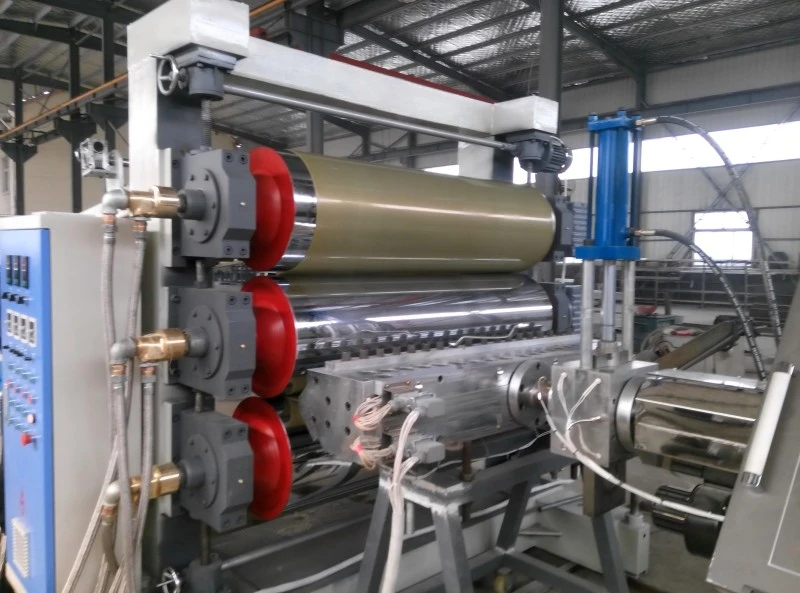
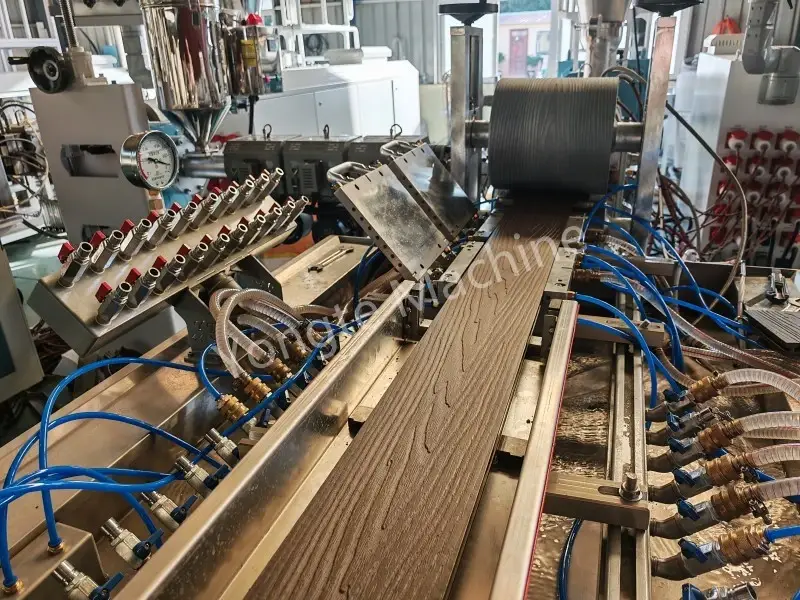
Uzina de producție Yongte WPC (linie de producție compozit lemn plastic) este un set complet specializat de echipamente de producție concepute pentru procesarea deșeurilor de plastic și a fibrelor de lemn deșeuri în produse din lemn-plastic. Poate fi adaptat pentru a satisface cerințele de producție ale produselor din lemn-plastic cu diferite capacități de producție și specificații ale produsului, cuprinzând întregul flux de lucru de procesare - de la pretratarea deșeurilor de plastic și a deșeurilor de lemn, la amestecarea și granularea materialelor, turnarea prin extrudare și lustruirea post-tratare - permițând astfel întreprinderilor de producție să realizeze reutilizarea resurselor din plastic. Prezintă acest proiect riscuri de poluare a mediului? Această întrebare necesită o analiză detaliată bazată pe etapele de producție și emisie ale proiectului, precum și măsurile corespunzătoare de prevenire și control al poluării. Din perspectiva procesului de producție, fiecare etapă – inclusiv pretratarea materiilor prime, granularea și turnarea prin extrudare – poate genera gaze reziduale, ape uzate, zgomot și deșeuri solide în diferite grade. Dacă dezvoltatorul proiectului instalează instalații adecvate de control al poluării și implementează practici standardizate de management operațional, toate tipurile de poluanți pot fi evacuate în conformitate cu standardele de reglementare și nu vor avea loc efecte negative semnificative asupra mediului înconjurător. În schimb, dacă nu sunt implementate măsuri eficiente de prevenire a poluării, care conduc la emisii fugitive în diferite etape, proiectul poate provoca anumite grade de poluare a mediului atmosferic, acvatic și acustic.
1. Prezentare generală a proiectului și soluție de produs
1.1 Tipuri de produse și scenarii de aplicare
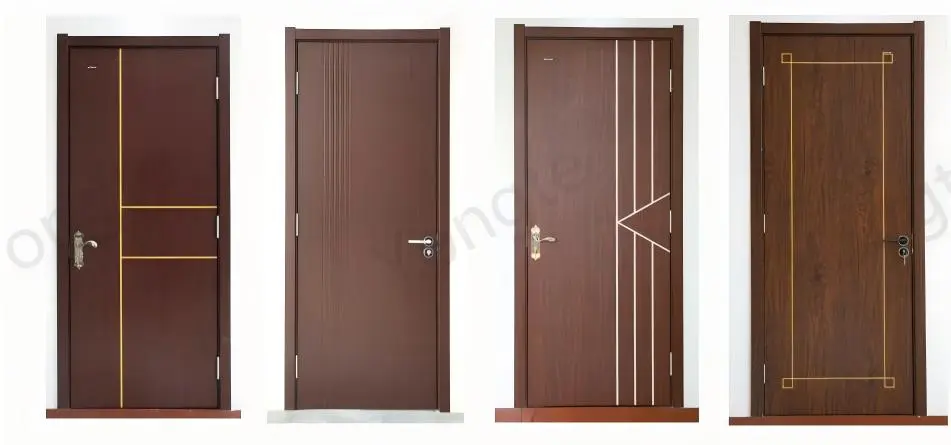
Acest proiect implică producția de produse din compozit polietilenă-lemn plastic (PE-WPC), incluzând în primul rând o gamă de serii de produse, cum ar fi pardoseli exterioare, balustrade peisagistice, profile de promenadă, panouri de perete interioare și paleți de ambalare. Aceste produse folosesc polietilenă de înaltă densitate (HDPE) ca matrice, fibre de plante agricole și forestiere ca matrice de umplutură și încorporează aditivi funcționali ecologici pentru modificare. Clasificate ca produse de materiale de construcții ecologice care stimulează utilizarea cuprinzătoare a resurselor, acestea sunt aplicate pe scară largă în grădinărit peisagistic, proiecte de inginerie municipală, decorațiuni interioare rezidențiale și ambalaje logistice.
Proiectul folosește tehnologii de producție mature cu niveluri de poluare controlabile; procesul său de fabricație nu implică reacții chimice, constând doar în amestecare fizică, extrudare prin topire și prelucrare prin turnare, clasificându-l astfel ca proiect de producție industrială ușoară în categoria turnare fizică.
1.2 Compoziția și proporția materiei prime
Materiile prime pentru acest produs constau din trei componente: HDPE (virgin + reciclat), fibre vegetale și aditivi funcționali ecologici. Toate materiile prime și auxiliare nu conțin substanțe toxice sau periculoase, inclusiv formaldehidă, azbest, metale grele și poluanți organici persistenti. Compoziția și proporția (în masă) acestor materii prime și auxiliare sunt următoarele:
|
Componentă |
MixingRatioRange |
explica |
|
HDPE (pelete din PE virgine + reciclate) |
40%~60% |
materia primă constă din deșeuri HDPE (de exemplu, bidoane de plastic, paleți) care au suferit curățare și îndepărtare a impurităților; sunt interzise deșeurile medicale și materialele plastice periculoase. |
|
Pulbere de lemn / Pudră de bambus / Pulbere de coajă de orez |
30%~50% |
40-80 ochiuri, uscate, umiditate ≤ 3%, subproduse agricole și forestiere |
|
Aditivi |
2%~8% |
Agent de cuplare, ceară PE, acid stearic, antioxidant, stabilizator UV, colorant, agent anti-mucegai; fără metale grele, azbest și formaldehidă |
1.3 Cerințe de control al materialelor reciclate
Peleții HDPE reciclați utilizați în acest proiect provin exclusiv de la întreprinderi licențiate specializate în materiale reciclate. Înainte de aportul materialului, este implementat un protocol de control riguros: verificarea calificărilor furnizorului și a rapoartelor de testare a lotului, urmată de separare magnetică pentru îndepărtarea fierului, cernerea pentru eliminarea impurităților și spălarea secundară - asigurând îndepărtarea completă a nisipului, impurităților metalice și contaminanților reziduali. Întreprinderea menține înregistrări complete care acoperă achiziția, depozitarea, utilizarea și trasabilitatea materialelor reciclate și păstrează rapoarte de testare pentru fiecare lot de materii prime. Acest protocol previne utilizarea deșeurilor plastice neconforme în producție, reducând astfel riscul introducerii contaminanților la sursă.
2. Analiza fluxului procesului de producție și a etapelor generatoare de poluare
2.1 Fluxul complet al procesului de producție
Pre-tratarea materiei prime → Amestecare → Amestecare termică de mare viteză → Peletizare compozit lemn-plastic → Extrudare, topire și plastificare → Formarea matrițelor → Răcire ciclică în vid → Tracțiune și îndreptare → Tăiere cu lungime fixă → Slefuire și lustruire → Inspecție produs finit → Depozitare produse finite
Notă suplimentară: Toate resturile de tăiat din proiect și produsele finite neconforme sunt zdrobite complet de echipamentele de zdrobire și apoi reciclate în procesul de dozare. În cadrul fabricii, 100% dintre aceste materiale sunt reutilizate ciclic, fără a fi evacuate deșeuri în exterior, rezultând o rată de utilizare a resurselor excepțional de mare.
2.2 Descrierea procesului și analiza poluării pentru fiecare etapă
2.2.1 Procesul de pretratare a materiei prime
Deșeurile de lemn sunt zdrobite și măcinate în pulbere de fibre;
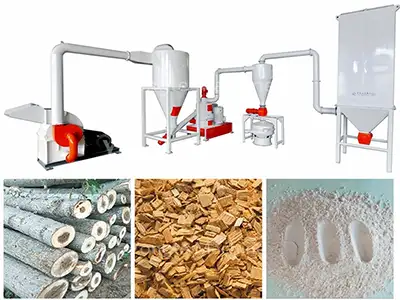
toți peleții HDPE reciclați sunt achiziționați de la întreprinderi licențiate care posedă calificări adecvate de operare a resurselor regenerabile. Poluanții generați în timpul procesului includ pulbere de lemn (difuz/controlat), zgomot de funcționare a echipamentelor și o cantitate mică de impurități de deșeuri solide de la screening.
2.2.2 Procesul de preparare și amestecare a ingredientelor
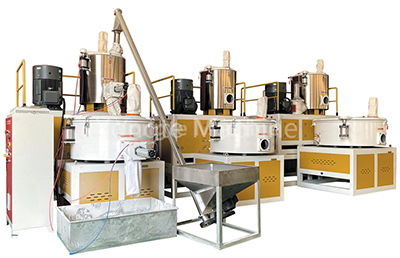
Proportioneaza cu precizie materiile prime in functie de formulare, urmata de operatii de hranire si amestecare; amestecarea termică de mare viteză utilizează încălzirea prin frecare automată pentru a promova amestecarea uniformă a aditivilor cu materiile prime. Poluanții generați în timpul acestui proces includ: urme de praf în timpul hrănirii, urme de hidrocarburi totale non-metanice în timpul amestecării și zgomotul echipamentului.
2.2.3 Granulare compozit lemn-plastic
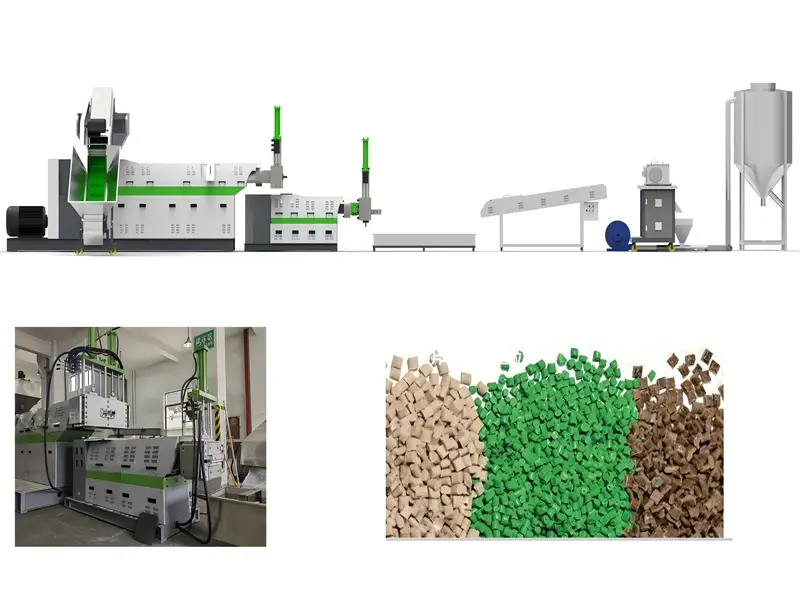
Amestecul lemn-plastic pretratat și amestecat uniform este introdus într-un granulator cu două șuruburi, unde trece printr-o serie de etape de producție - încălzire, topire, amestecare, extrudare, răcire cu aer și zdrobire - pentru a produce pelete de lemn-plastic specializate dispersate uniform, oferind astfel materie primă calificată pentru etapa ulterioară de extrudare a matriței. În acest proces, temperatura este controlată sub temperatura de descompunere a polietilenei; au loc numai topirea fizică și plastificarea, fără reacții chimice. Sursele primare de emisie în această etapă sunt: urme de praf de la alimentarea cu material, urme de hidrocarburi non-metanice generate în timpul fazei de încălzire și topire a granulatorului și zgomotul mecanic de la funcționarea echipamentului. Întregul proces se desfășoară în condiții de sistem închis, cu doar cantități mici de vapori de apă care ies din porturile de alimentare și de descărcare; este instalat un sistem dedicat de colectare a gazelor pentru a capta și trata acești vapori de apă care scapă.
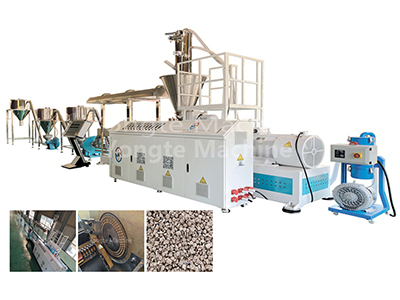
2.2.4 Procesul de turnare prin extrudare
Materialul amestecat este introdus în extruder, unde suferă topire la temperatură joasă și plastificare (la 160-190°C) fără a suferi reacții de piroliză. Este apoi extrudat printr-o matriță proiectată la comandă, răcit și modelat printr-un sistem de circulație a apei și, ulterior, supus la tragere și tăiere pentru a produce semifabricate de profil care îndeplinesc cerințele compozite specificate. Deșeurile de tăiere rezultate sunt colectate printr-un sistem de vid închis și pot fi reciclate direct pentru a fabrica produse din lemn-plastic. Temperatura în acest proces este controlată sub temperatura de descompunere a polietilenei; astfel, au loc numai topirea fizică și plastificarea, fără a avea loc reacții chimice. În consecință, singurele surse de emisie sunt: urme de hidrocarburi totale non-metanice generate de eliberarea termică a aditivilor în timpul etapei de topire prin extrudare; evacuare neglijabilă a apei uzate din sistemul de răcire cu circulație a apei, limitată doar la pierderi minore prin evaporare; și zgomotul mecanic generat de funcționarea echipamentului.
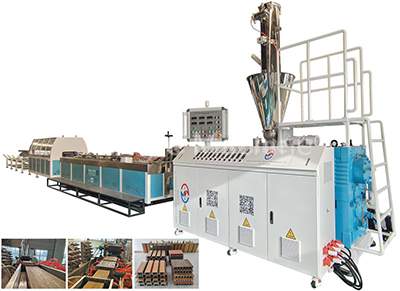
2.2.5 Procesul de lustruire
Suprafețele profilelor formate sunt șlefuite și lustruite pentru a rafina aspectul produsului; așchiile de șlefuire rezultate sunt colectate de un aspirator sigilat și pot fi reciclate direct pentru a produce compozite lemn-plastic. Poluanții generați în timpul acestui proces includ: o cantitate mică de praf compozit lemn-plastic, zgomot de echipament și resturi de prelucrare (toate fiind complet reciclate și reutilizate).
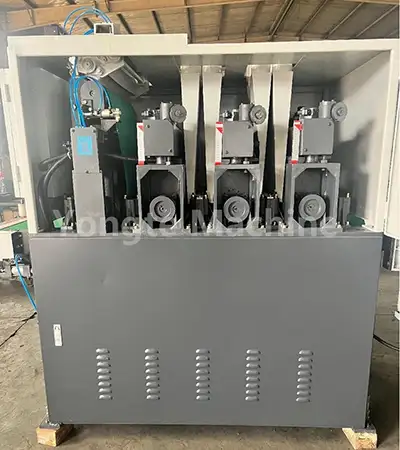
2.2.6 Inspecția procesului de ambalare
Se efectuează inspecții asupra aspectului, dimensiunilor și performanței produselor finite; produsele conforme sunt ambalate și depozitate, în timp ce produsele neconforme sunt zdrobite uniform pentru reutilizare. Acest proces nu generează practic niciun poluant.
3. Rezumatul procesului general de generare a poluării
3.1 Poluanții gazelor de eșapament
G1: particule (praf) generate în timpul pregătirii materialelor, pretratării materiilor prime și proceselor de măcinare;
G2: Total de hidrocarburi non-metanice (COV) generate în procesul de turnare prin extrudare;
G3: Urme de vapori de apă și urme de gaze reziduale organice în timpul etapei de prelucrare a compozitului lemn-plastic.
3.2 Poluanții apelor uzate
W1: Apă de răcire cu recirculare în vid pentru modelarea prin extrudare (în primul rând din cauza pierderii prin evaporare; doar o mică parte este înlocuită și evacuată periodic);
W2: Apa uzată pentru curățarea podelei atelierului;
W3: Ape uzate menajere de la angajați. Apa uzată industrială nu conține metale grele sau concentrații mari de poluanți organici, iar calitatea apei este simplă.
3.3 Poluanții fonici
Acesta constă în principal din zgomotul mecanic generat de funcționarea echipamentelor precum mori de pulbere de lemn, malaxoare de mare viteză, granulatoare compozite, extrudere, mașini de tăiat, mașini de șlefuit, concasoare, ventilatoare și pompe de apă.
3.4 deșeuri solide
Deșeuri solide generale: impurități de la cernerea materiilor prime, saci de colectare a prafului deșeuri;
Deșeuri solide periculoase: ulei de motor uzat generat din întreținerea echipamentelor și cărbune activ uzat din tratarea gazelor reziduale;
Deșeuri rezidențiale: deșeuri menajere zilnice generate de angajați;
Toate deșeurile de producție și produsele neconforme sunt complet reciclate în cadrul fabricii și nu sunt evacuate în exterior deșeuri industriale solide.
4. Bilanțul material și Contabilitatea poluanților
4.1 Puncte cheie ale echilibrului material
Întregul proces de producție al acestui proiect constă exclusiv din prelucrare fizică, fără pierderi materiale sau risipă. Intrarea de materie primă este egală cu producția de produs finit plus pierderea neglijabilă de gaz rezidual, plus pierderea de impurități deșeuri solide; toate deșeurile sunt 100% reciclate, realizând o rată cuprinzătoare de utilizare a materialului de ≥99% și demonstrând un nivel ridicat de performanță de producție curată.
4.2 Caracteristici ale generării și emisiilor de poluanți
1、Gaze reziduale: sursele de emisie de praf sunt foarte concentrate; acestea pot fi tratate eficient prin colectare închisă combinată cu filtrarea cu pungă. COV-urile sunt produse în concentrații scăzute, fără emisii neplăcute sau toxice/periculoase; După tratare prin adsorbție de cărbune activ sau oxidare catalitică, acestea pot fi evacuate stabil în conformitate cu standardele de reglementare.
2、Ape uzate: apa uzată de producție are un debit mic, o compoziție simplă și o rată ridicată de reciclare; nu există deversare continuă de ape uzate. Canalele menajere sunt pretratate înainte de a fi conectate la rețeaua de conducte de canalizare municipală.
3、Zgomot: sursele de zgomot sunt concentrate în atelier; ca urmare a aplicării izolației fonice a clădirii, a reducerii vibrațiilor echipamentelor și a atenuării distanței, nivelurile de zgomot la limita fabricii respectă standardele de emisie.
4、Deșeuri solide: Toate deșeurile solide sunt sortate și colectate și eliminate în conformitate cu standardele de reglementare; deșeurile periculoase sunt supuse unei evidențe pe întregul proces și sunt eliminate de către entitățile autorizate autorizate, asigurând niciun risc de descărcare neautorizată sau eliminare necorespunzătoare a deșeurilor solide.
5. Concluzii și recomandări
5.1 Concluziile Evaluării Impactului asupra Mediului
Acest proiect respectă politicile industriale naționale; selectarea site-ului său se aliniază cu planificarea regională; la implementarea diferitelor măsuri de prevenire și control al poluării propuse în acest raport, emisiile de toate tipurile de poluanți vor îndeplini în mod constant standardele aplicabile; riscurile de mediu rămân controlabile; iar din perspectiva protecției mediului, proiectul este fezabil.
5.2 Recomandări
1. Aprovizionarea cu materii prime reciclate PE este strict controlată; Rapoartele de testare a materiilor prime sunt menținute în mod continuu, iar utilizarea deșeurilor de plastic neconforme în fabrică este strict interzisă.
2. Îmbunătățiți etanșarea la aer a atelierelor de extrudare și amestecare pentru a asigura o colectare eficientă a gazelor de eșapament și înlocuiți în mod regulat cărbunele activ.
3. Efectuați o monitorizare regulată a mediului și mențineți înregistrări actualizate privind protecția mediului;
4. Declarațiile de mediu ale produselor și declarațiile de mediu trebuie să fie în concordanță cu rapoartele de testare ale terților; afirmațiile false de mediu sunt strict interzise.
Știri similare
- Avantajele țevilor de irigare din cauciuc față de țevile tradiționale de irigare
- Poate Yongte să furnizeze servicii de proiect la cheie pentru instalația de acoperire WPC?
- Mașină de cherestea din plastic solid reciclat de 200x50 mm testată cu succes
- Mașina de fabricare a coloanei Yongte WPC cu co-extrudare este testată cu succes
- Cum poate fi folosită risipa de folie de plastic pentru a produce produse din compozit lemn-plastic (WPC)?
- Setarea temperaturii mașinii de extrudare WPC
Lasă-mi un mesaj